カスタムプラスチックハウジング射出成形
DeepMould は、複雑な開口部、取り付け穴、サイド ロック機能に重点を置き、PA66 材料を使用したカスタム プラスチック ハウジング射出成形を提供します。 DFM レビュー、サイドアクション金型設計、およびモールドフロー解析は、金型が完成する前に部品の形状、充填動作、および離型要件を評価するのに役立ちます。
- ファストデリエブリ
- 品質保証
- 24時間365日 カスタマーサービス
説明
1.プロジェクト概要
このプロジェクトは、カスタム射出成形プラスチックハウジングPA66 成形グレードの POLIMID A SG NATURALE から製造されています。このコンポーネントは、幅広の平面本体、一端の長方形の開口部、周囲の取り付け穴、側面に沿った突き出たロック機能を備えています。これらの詳細により、ハウジングは単純なオープン トレイよりも要求が厳しくなります。ツールは、開口部と側面の機能で制御されたリリースを提供しながら、広い表面を形成する必要があります。
プロジェクト文書には、実際の成形部品の写真、コアおよびキャビティのツーリング写真、DFM レビュー、2 つの充填シミュレーション ケース、金型アセンブリの写真セット、熱処理検査記録、および機械インターフェース図が含まれています。付属の PA66 技術データ シートおよび SWG 1.2767 鋼リファレンスは、設計および加工に関連する場合に以下で使用されます。サプライヤーのデータシートの値は、CAE 結果および測定された検査記録とは別に特定されます。
このページの目的は、この形状のハウジングに関連するエンジニアリング上の決定と、このプロジェクトで利用可能な製造情報を示すことです。これは、管理された図面や承認された金型適格性評価レポートに代わるものではありません。寸法、生産数量、キャビティ数、最終サイクルタイムは、提供された文書からは確実に確立できないため、省略されています。

2.プラスチックハウジングの形状
• 大きな外面は、ハウジングの主要な目に見える表面です。それは、周囲の取り付け穴と長方形の開口部に向かう凹んだ移行部によって中断されます。これらの移行は、パーティング ラインの位置と、開口部の周囲に必要な金型鋼の量に影響を与えます。また、工具は、脱型中に側面のロック機能を損傷することなく再現する必要があります。
• 開口部には、一貫したエッジ プロファイルと、周囲のキャビティとコアに十分な鋼製サポートが必要です。鋭い移行部、薄い鋼の突起、および成形表面の突然の変化は、工具のメンテナンス上の問題となる可能性があります。したがって、部品の形状は完全なアセンブリとしてチェックする必要があります。金型の構築のために行った調整では、ハウジングとその相手コンポーネントとのクリアランスと噛み合いを維持する必要があります。
• フラット パネル領域は、厚さの分布、ひけ、反り、局所的な応力集中を評価する必要があります。視覚的に平坦な成形表面であっても、すべての成形条件下で寸法の平坦性が保証されるわけではありません。ゲートの位置、保圧反応、冷却レイアウト、材料の収縮はすべて、完成形状に影響します。提供された画像では管理された寸法仕様が提供されていないため、ここでは平坦度公差や肉厚値は割り当てられません。
3.DFM レビュー: パーティング ライン、スライダー、鋼の状態
• DFM 図面では、キャビティとコアの間のパーティング ラインを特定し、サイドアクション領域に注意を促します。提案されている 3 度の抜き勾配が、スライダーの移動方向に示されています。この推奨事項は、スライダーが後退する際のサイド フィーチャーのリリースを改善することを目的としています。角度は、嵌合部品および機能的な嵌合長に対してチェックする必要があります。アセンブリを確認せずに抜き勾配を追加すると、保持力やフィット感が変化する可能性があります。
• 同じレビューでは、鋭い鋼の状態または不十分な支持状態を生み出す可能性のある局所的な R3.5 mm 領域を特定しています。エンジニアリング コメントでは、スライダー関連の位置でローカル半径を削除または変更することを提案しています。その目的は、壊れやすい鋼の特徴を軽減し、機械加工へのアクセスを改善し、生産またはメンテナンス中に局所的な損傷の可能性を下げることです。図面には、提案された修正が記録されています。それ自体では、顧客が変更を承認したこと、または変更が最終ツールに実装されたことを証明するものではありません。
• 実際の DFM リリースでは、承認された CAD リビジョン、スライダの移動方向、最小遮断接触、ドラフト要件、パーティング ラインの外観、および寸法インターフェースを確認する必要があります。これらのチェックは、鋼の形状の小さな変化が成形エッジと可動ツール コンポーネントの両方に影響を与える可能性がある長方形の開口部の周囲で特に重要です。

4.金型設計とサイドアクション構造

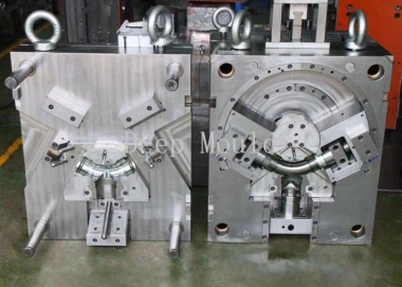
金型の写真は、コア側とキャビティ側を備えた完全なツーリング アセンブリを示しています。成形開口部の周囲には、金型が閉じるときに位置が揃う必要がある機械加工されたスチール フィーチャーが使用されています。ガイドコンポーネント、位置決め面、および移動機構が写真で確認できます。ツーリングの設計では、取り付けや整備のための十分なアクセスを確保しながら、これらの要素間の反復可能な位置合わせを維持する必要があります。
サイドアクション機能により、ストレートプル金型と比較して追加のインターフェースが導入されます。スライダは、射出前に完全に閉じた位置に到達し、キャビティの圧力がかかっている間はサポートされた状態を維持し、成形フィーチャが通過するのに十分な距離まで後退する必要があります。過剰なクリアランスはバリの原因となり、過剰な干渉は摩耗やかじりを引き起こす可能性があるため、遮断面には制御された取り付けが必要です。また、リリース パスは、主金型が開いた後に PA66 ハウジングを引きずることを避ける必要があります。
退場はサイドアクション撤退と合わせて考慮する必要がある。ハウジングには広いパネルといくつかの局所的な機能が含まれています。エジェクタのレイアウトは、リリース力を薄壁や開口部の端に集中させずに分散させる必要があります。正確なイジェクターの位置は文書に記載されていないため、ここでの議論は特定のイジェクトシーケンスを主張するのではなく、必要な技術的チェックに焦点を当てています。
工具の写真とハードウェア

この写真セットには、外部モールド プレート、取り付けインターフェイス、および YUDO ブランドのホットランナー関連機器も記録されています。これらは金型の構築と組み立てに役立つ参考資料ですが、写真だけでは確認されたゲート数、ホットランナー回路レイアウト、または生産成形サイクルを確立するものではありません。このような詳細は、入手可能な場合は最終的な金型設計と試行記録から取得する必要があります。
5.モールドフローのレビュー: フローフロント温度
Autodesk Moldflow Insight を使用して 2 つのケースが評価されました。解析では 280 度の溶融温度を使用し、ケース 1 では 281.9 度、ケース 2 では 280.5 度の最大フロー フロント温度が報告されます。報告された主表面全体の温度差は約 2 度で、提供された概要ではフロー フロント温度条件が許容範囲であるとマークされています。これらの数値は、モデル化された充填挙動を表すものであり、稼働中の製造金型内の溶融状態を直接測定したものではありません。
ハウジングには大きな平面領域と枠状の開口部があるため、温度マップは役立ちます。流れはオープニングの周りとセクションの変化を通して進む必要があります。フロー フロント温度の局所的な違いは、充填バランスやニット領域または溶接領域の位置に影響を与える可能性があります。前面温度がほぼ均一であることは役に立ちますが、単独の承認として扱うのではなく、完全なシミュレーション結果と部品要件を考慮して評価する必要があります。

6.モールドフローのレビュー: V/P 切り替え圧力
提供されたシミュレーションでは、ケース 1 では 65.16 MPa、ケース 2 では 60.39 MPa の V/P 切り替え時の圧力が報告されています。したがって、ケース 2 は、解析に使用された条件下でモデル化された切り替え圧力が 4.77 MPa 低いことを示しています。この文書には、2 つのケースについて 24 MPa と 10 MPa のホットランナー圧力損失もリストされています。これらの結果は、代替構成により充填システム内の圧力要求が変化することを示唆しています。
|
シミュレーション出力 |
ケース1 / ケース2 |
|
最大フローフロント温度 |
281.9度 / 280.5度 |
|
V/P切り替え時の圧力 |
65.16MPa / 60.39MPa |
ホットランナー圧力降下 24MPa / 10MPa
|
分析溶融温度 |
280度 / 280度 |
ケース 2 のより低い予測圧力はゲートとランナーの評価に関連しますが、圧力だけから最適な構成を選択することはできません。ツール設計を凍結する前に、ゲート痕跡の位置、外観上の要件、溶接線の位置、空気の巻き込み、保圧挙動、および寸法安定性を検討する必要があります。提供された画像はすべての下流解析を示しているわけではないため、反り、収縮分布、または最終ゲートの承認に関して裏付けのない主張は行われません。
生産検証では、CAE の仮定を実際の材料の乾燥、溶融温度、金型温度、充填時間、射出圧力、測定された部品寸法と比較する必要があります。シミュレーションされた充填パターンと観察された充填パターンとの間の不一致は、プロセス条件、材料の挙動、またはツールの形状の違いを示している可能性があります。
7.PA66 材料の選択とプロセスウィンドウ
このプロジェクトで確認された樹脂は、標準粘度の PA66 射出成形グレードである POLIMID A SG NATURALE です。付属のメーカーデータシートによると、密度は 1.14 g/cm3、融点は 260 度、典型的な平均成形収縮率は 1.4 ~ 1.8% です。同じシートの降伏点引張強さは 85 MPa、引張弾性率は 3,000 MPa です。これらの値はグレードの参照プロパティです。これらは、このハウジングに対して実行された引張試験の結果ではありません。
|
PA66サプライヤー物件 |
代表値または推奨値 |
|
密度 |
1.14g/cm3 |
|
融点 |
260度 |
|
平均成形収縮率 |
1.4–1.8% |
|
引張降伏強さ |
85 MPa |
|
引張弾性率 |
3,000 MPa |
|
乾燥推奨 |
90 ~ 100 度で少なくとも 3 時間 |
|
推奨溶融温度 |
260 ~ 285 度 |
|
推奨金型温度 |
70~90度 |
PA66加工には水分管理が必要です。サプライヤーは、成形前に 90 ~ 100 度で少なくとも 3 時間乾燥させることを推奨しています。推奨される樹脂温度範囲は 260 ~ 285 度、金型温度範囲は 70 ~ 90 度です。これらはプロセス開発の出発点であり、写真に撮られた部品を製造するために使用された正確な機械設定の記録ではありません。実際の設定は、機械の能力、ランナー構成、部品の厚さ、充填応答によって異なります。
キャビティ サイズの開発中にサプライヤーの収縮範囲を考慮する必要がありますが、開口部、リブ、および側面の特徴を備えたハウジングの全方向を単一のパーセントで確実に記述することはできません。保圧圧力、局所的な肉厚、冷却の違いにより、不均一な寸法変化が生じる可能性があります。正しいアプローチは、成形サンプルと承認された図面を比較し、形状ごとの偏差を確認し、原因を特定した後にのみプロセス条件や工具を調整することです。
材料データシートには、特別な承認がない限り食品または医療用途に使用すべきではないとも記載されています。このハウジングにはそのような用途は主張されていません。同様に、材料データだけでは、完成品の難燃性分類、耐薬品性要件、または顧客の最終使用環境における長期性能を確立することはできません。
8.鋼基準および熱処理検査
このプロジェクトには、SWG 1.2767 金型鋼のテクニカル シートが含まれています。この参考資料は、一般的な鋼の特性と目的の工具材料を確認するために使用できます。別の熱処理レポートでは、検査されたワークピースがグレード 1.2767 ではなく 2343 であると識別されます。したがって、2 つの文書を 1 つの材料証明書に統合したり、測定された硬度が金型内のすべての 1.2767 コンポーネントに適用されると主張するために使用したりしてはなりません。

検査された 2 つのワークピースについて、熱処理レポートでは HRC 50 ~ 52 が指定され、HRC 50.4 ~ 51.6 の範囲で測定された硬度値が記録され、レポート上で合格とマークされています。検査品の約0.1mmの変形も記録します。これらは、そのレポートで特定されたワークピースの結果であり、普遍的な金型の合格声明ではありません。材料トレーサビリティは、各証明書と検査記録を対応するコンポーネントに結び付ける必要があります。
9.マシンインターフェースと金型の取り付け
機械インターフェース図は、KraussMaffei KM150 C1、150 トン射出成形機を示しています。これは、500 mm x 500 mm のタイバー間隔の配置、ノズル インターフェイス、および射出関連の接続の詳細を示しています。図面は機械互換性の参考図です。このハウジングのすべての試作や生産がその正確な印刷機で完了したことを証明するものではありません。
金型を取り付ける前に、取り付けプレートの配置、位置決めリング、ノズルの到達範囲、金型の高さ、開口ストローク、および突き出しインターフェイスをプレスに対してチェックする必要があります。インターフェースの図面は、金型高さの最小基準 300 mm と日光の最大基準 900 mm を示しています。実際の金型寸法と吊り上げ重量は、設置前に最終ツールのマニュアルで確認する必要があります。
ツールは、冷却およびホットランナー接続、スライダーの安全な動き、クランプクリアランス、サービスポイントへのアクセスについてもレビューする必要があります。機械のトン数だけに頼るよりも、試用前のチェックリストを使用することをお勧めします。トン数は互換性の一側面のみを確認します。金型の開き、射出能力、タイバーのクリアランス、および補助システムも同様に制限される可能性があります。

10.工具の試用・検査・生産管理
このハウジングの実際的な最初の試行では、寸法の修正を考慮する前に、安定した充填ウィンドウを確立する必要があります。チームは、長方形の開口部の周囲の完全な充填、目に見える溶接またはニット領域、パーティング ラインおよびスライダーの遮断部分のバリ、およびサイド ロック機能のリリースを確認する必要があります。広いパネルのヒケ、歪み、取り扱い跡の状態を確認する必要があります。
検査は顧客が承認した図面に従って行う必要があります。優先的な特徴には、取り付け穴の位置、開口部の寸法、全体のエンベロープ、局所的な合わせ面、およびロック機構の形状が含まれる可能性があります。これは、目に見える形状に基づいた推奨される検査焦点です。これらの機能に特定の許容誤差があるとか、それらのすべてについて検査レポートが提供されているという主張ではありません。
寸法の問題が見つかった場合、調査ではツールの形状とプロセスの応答を区別する必要があります。保圧または冷却を変更すると、ある領域が改善され、別の機能が許容範囲外になる場合があります。
したがって、寸法サンプルは文書化された反復可能なプロセスに基づいて測定される必要があります。連続生産リリースの前に、承認されたサンプル、リビジョン管理された CAD データ、および明確な合格基準が必要です。
11.カスタムハウジングの金型および成形に関するお問い合わせ
同等のプラスチック ハウジングの場合、ディープ モールドは CAD の形状、ツールのアプローチ、および射出成形要件。最初のレビューには、材料グレード、予想される注文数量、機能インターフェース、表面、寸法公差、およびゲート位置またはエジェクター マークに関する制限を含める必要があります。 3D STEP モデルと制御された 2D 図面は、開始ドキュメントとして推奨されます。
サイドロックまたはアンダーカットが存在する場合、金型設計が最終決定される前に、DFM レビューで提案されたパーティング ライン、スライダーの方向、ドラフトおよびシャットオフ条件を特定する必要があります。形状に充填リスクがある場合、モールドフロー解析はゲートまたはランナーの代替品の比較をサポートできます。最終的なツール リビジョンがリリースされる前に、結果として得られる推奨事項をお客様に確認する必要があります。
関連ページ・技術お問い合わせ
金型と成形のレビューを依頼するには、CAD モデル、図面、PA66 または代替樹脂の仕様と予想数量を送信してください。
人気ラベル: カスタム プラスチック ハウジング射出成形、カスタム プラスチック ハウジング、PA66 射出成形、プラスチック ハウジング金型、射出成形金型設計
お問い合わせを送る
あなたはおそらくそれも好きでしょう