アウディ内装部品用のカスタム自動車プラスチック射出成形
ご伝言
自動車の内装部品には、寸法、組み立て、材料の選択、表面仕上げに関して特定の要件があることがよくあります。取り付け機能や接続点にわずかなずれがあると、コンポーネントが周囲の部品にどのように適合するかに影響を与える可能性があります。このため、金型設計とプロセス計画では、生産を開始する前に実際の用途を考慮する必要があります。
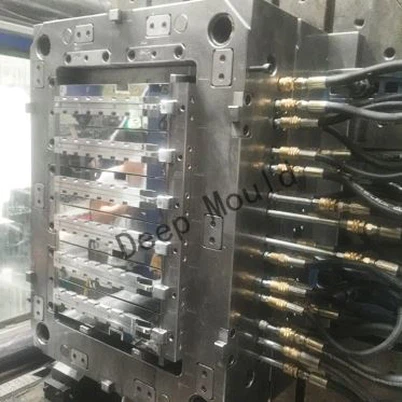
ディープモールドが提供するカスタム自動車プラスチック射出成形アウディ{0}}関連プロジェクト向け。顧客の図面と技術仕様に基づいて作成されます。このプロジェクトには、PA66+GF30% 材料を使用した自動車内装アクセサリの金型、4- キャビティ レイアウト、INCOE ホット ランナー システムが含まれていました。以下の詳細は、金型構成と、このタイプのカスタム ツーリング プロジェクトに関連する主な考慮事項の概要を示しています。
プロジェクト仕様と金型構成
このプロジェクトは、自動車内装品の金型製造に焦点を当てました。工具構成には、4 つのキャビティ、4 つのバルブ ゲート、および 4 つのメルケル オイル シリンダーが含まれていました。
主な仕様は以下の通りでした。
|
アイテム |
仕様 |
|
最終顧客 |
アウディ |
|
応用 |
自動車内装品 |
|
プラスチック素材 |
PA66+GF30% |
|
キャビティ構成 |
1×4キャビティ |
|
金型鋼 |
LKM 1.2344 |
|
鋼の硬さ |
HRC 48–52 |
|
金型寸法 |
500×600×451mm |
|
金型重量 |
980kg |
|
リードタイム |
45日 |
|
金型部品規格 |
EQ/ハスコー |
|
ホットランナーシステム |
4 つのバルブ ゲートを備えた INCOE |
|
追加のコンポーネント |
メルケル製オイルシリンダー4本 |
これらの詳細は、同様の自動車ツーリング プロジェクトの参考資料となります。ただし、金型の仕様は部品の形状、組み立て要件、生産量、選択した成形プロセスによって異なります。したがって、新しいプロジェクトでは、既存の金型構成を単にコピーするのではなく、独自の技術的なレビューが必要になります。
PA66+GF30% コンポーネントの材料選択
このプロジェクトで指定された材料は PA{0}GF30% で、剛性と寸法要件を慎重に考慮する必要がある工学用途で使用されるガラス-繊維-強化ナイロンです。
強化されていない PA66 と比較して、ガラス繊維強化により材料の流動と収縮挙動が変化します。-繊維の配向も寸法安定性に影響を与える可能性があり、特にリブ、取り付け部分、壁の厚さが異なる領域の周囲に影響を与える可能性があります。そのため、材料の選択は、部品の形状や金型の設計と並行して考慮する必要があります。
のためにアウディ向けカスタム自動車プラスチック射出成形アプリケーションの場合、お客様は、ツーリングを開始する前に、必要な樹脂グレードを提供し、重要な寸法を特定する必要があります。その後、エンジニアは、充填、冷却、収縮、部品のリリースに影響を与える可能性のある機能をレビューできます。
公称の材料特性と完成した成形部品の性能を区別することも重要です。実際の結果は、樹脂グレード、コンポーネント設計、加工条件、および該当するテスト要件によって異なります。これらの要素は、プロジェクト開発およびサンプル評価中に確認する必要があります。

4 つのキャビティ金型設計とホット ランナー システム
このプロジェクトでは、すべてのキャビティが意図したとおりに動作すると仮定して、4 つのキャビティの金型を使用して射出サイクルごとに 4 つの部品を製造します。-マルチキャビティ レイアウトでは、サイクルあたりの生産量を増やすことができますが、全体的な生産率はサイクル タイム、機械能力、冷却、プロセスの安定性にも依存します。
この金型には、4 つのバルブ ゲートを備えた INCOE ホット ランナー システムが組み込まれています。バルブ ゲートは個々のゲート位置の開閉を制御し、成形プロセスでキャビティへの材料の流入をより詳細に制御できるようになります。部品の設計によっては、ゲートの配置とタイミングがウェルド ライン、表面の外観、材料の流れに影響を与える可能性があります。
このツールには 4 つの Merkel オイル シリンダーも含まれています。その構成は、金型に必要な動きと動作シーケンスに一致する必要があります。設計レビュー中に、金型メーカーは、これらの機構がキャビティ レイアウト、突き出しシステム、および周囲の金型コンポーネントとどのように相互作用するかを考慮する必要があります。
精密な自動車用射出成形金型の場合、構造の一部を変更すると他のツーリングの機能に影響を与える可能性があるため、これらの詳細は重要です。加工前に金型設計をレビューすることは、必要な機能を明確にし、潜在的な干渉やメンテナンスの問題を特定するのに役立ちます。
アウディ内装部品のカスタム金型製造
自動車の内装部品には、トリム ピース、カップ ホルダー アクセサリ、空調部品、および客室周りで使用されるその他の部品が含まれます。各アプリケーションには異なる設計要件が存在します。一部の部品は一貫した目に見える仕上げを必要としますが、他の部品は取り付け精度、クリップ、リブ、または隣接するコンポーネントとのクリアランスに大きく依存します。
したがって、カスタム自動車金型の製造は、コンポーネントの実際の機能と設計から始める必要があります。サプライヤーは、工具の配置を提案する前に、2D 図面または 3D CAD ファイル、樹脂仕様、重要公差、表面仕上げ、および予想される生産数量を確認する必要があります。
Deep Mold は、カスタム金型の設計と製造、プラスチック射出成形、CNC 加工、3D プリント、真空鋳造をサポートします。同社は、スタンピング、曲げ、溶接、放電加工、ワイヤー切断、研削、精密組立などの金属加工プロセスも提供しています。
これらのサービスは、プロトタイプの評価から金型開発、成形部品の製造に至るまで、プロジェクトのさまざまな段階をサポートできます。{0}}適切なプロセスは、コンポーネントの形状、材料、数量、必要な納期によって異なります。
Deep Mould の自動車製造能力
自動車ツーリング プロジェクトには、図面に合わせて金型を機械加工するだけではありません。バイヤーとサプライヤーは、材料のグレード、重要な寸法、サンプル検査基準、および生産の期待についても合意する必要があります。初めに明確なコミュニケーションをとることで、双方が技術要件を理解し、開発中の設計変更を管理するのに役立ちます。
Deep Mold は 2016 年に東莞で設立され、2020 年に虎門にある現在の製造施設に移転しました。施設の面積は 6,000 平方メートルを超え、80 名を超える従業員のチームがいます。同社は、自動車、医療、エレクトロニクス、家庭用電化製品、産業用途向けのカスタム プラスチックおよび金属コンポーネント プロジェクトに取り組んでいます。
アウディ プロジェクト向けのカスタム自動車プラスチック射出成形の場合、Deep Mold は顧客の図面を確認し、金型の構造、材料要件、製造オプションについて話し合うことができます。また、チームは最初の問い合わせに 24 時間以内に回答し、金型開発中の技術的な質問にタイムリーに回答することも目指しています。
カスタム金型の見積もりをリクエストする
見積もりを依頼する前に、部品図、指定された樹脂グレード、推定生産数量、限界公差、表面仕上げ要件、および目標納期を準備してください。コンポーネントに特定の組み立て条件またはテスト要件がある場合は、それらの詳細も含めてください。
この情報は、サプライヤーが工具要件を評価し、生産を開始する前に明確にする必要がある質問を特定するのに役立ちます。また、購買チームは、さまざまな金型メーカーからの見積もりを比較するためのより一貫した基準を得ることができます。
Deep Mold は、顧客の設計とプロジェクトの要件に基づいて、カスタム金型の製造とプラスチック射出成形サービスを提供します。チームに連絡して話し合ってくださいアウディ向けカスタム自動車プラスチック射出成形プロジェクトを作成し、コンポーネントのツール オプションを確認します。